
Tin tức & Công nghệ
Xử lý khí thải ngành nhựa/tái chế nhựa: Nguyên nhân và giải pháp cho mùi khét, khí độc từ máy đùn, máy ép nhựa
Xử lý khí thải ngành nhựa/tái chế nhựa đang là bài toán cấp thiết tại nhiều xưởng sản xuất, khi chỉ cần đứng gần đầu đùn hay cửa xả khuôn, ai cũng cảm nhận ngay mùi khét hắc, cay mắt, kèm khói mờ bốc lên liên tục. Vấn đề này thường bị xem nhẹ cho đến khi công nhân phản ánh sức khỏe giảm sút, hoặc xưởng nhận đơn khiếu nại từ khu dân cư xung quanh.
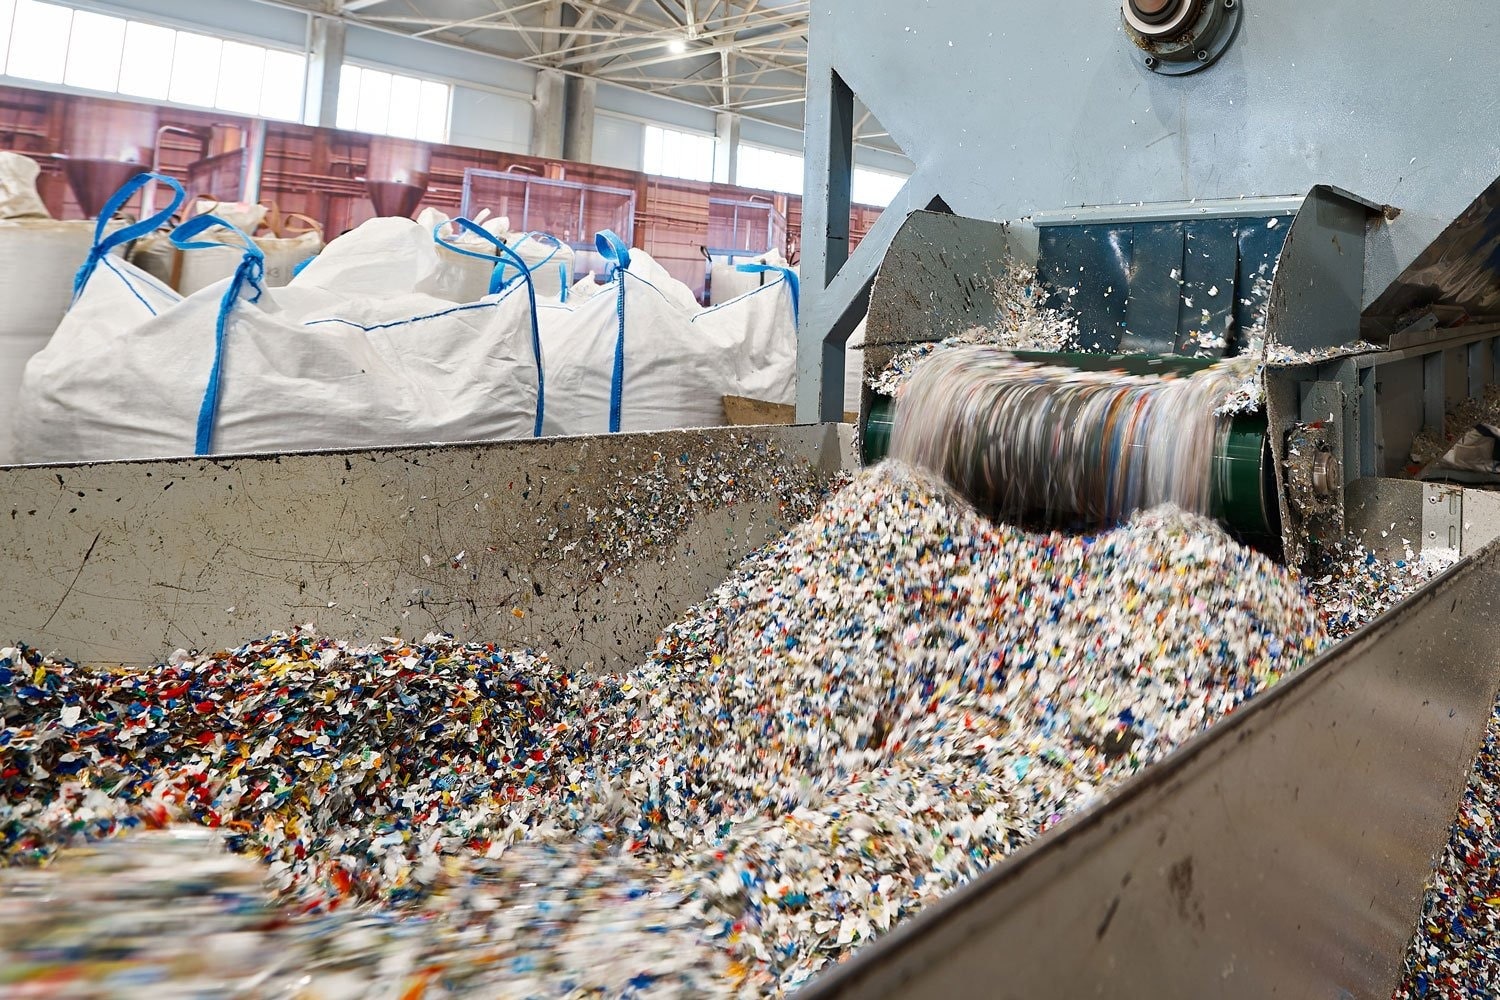
Khí thải từ máy đùn, máy ép nhựa không đơn thuần là mùi khó chịu, mà là hỗn hợp VOCs, bụi mịn và khí độc ảnh hưởng lâu dài đến hô hấp. Bài viết dưới đây sẽ phân tích rõ nguyên nhân phát sinh, mức độ nguy hại, và các giải pháp xử lý khí thải ngành nhựa, tái chế nhựa đang được áp dụng hiệu quả hiện nay.
Vì sao máy đùn, máy ép nhựa phát sinh mùi khét và khí độc?
1. Cơ chế phát sinh trong quá trình gia nhiệt nhựa
Trong dây chuyền sản xuất và tái chế nhựa, nguyên liệu được đưa vào máy đùn hoặc máy ép ở nhiệt độ cao, dao động từ 150°C đến 280°C tùy loại nhựa (PE, PP, PVC, PS, ABS, PET…). Ở nhiệt độ này, một phần polymer bị phân hủy nhiệt, sinh ra khói mờ do hạt nhựa ngưng tụ, mùi khét đặc trưng từ các hợp chất hữu cơ bay hơi, và trong trường hợp nhựa PVC còn có thể phát sinh khí HCl (hydro clorua) — gây kích ứng mạnh đường hô hấp.
2. Đặc thù của ngành nhựa/tái chế nhựa
So với nhựa nguyên sinh, nhựa tái chế thường lẫn tạp chất: dầu mỡ, nhãn mác, keo dán, bụi bẩn, thậm chí hóa chất tồn dư từ lần sử dụng trước. Khi các phế liệu này bị nung chảy trong máy đùn tái sinh hạt, lượng khí thải phát sinh nhiều hơn và phức tạp hơn về thành phần, khiến mùi khét nồng nặc hơn hẳn so với xưởng nhựa nguyên sinh.
3. Các vị trí phát sinh khí thải chính trong xưởng
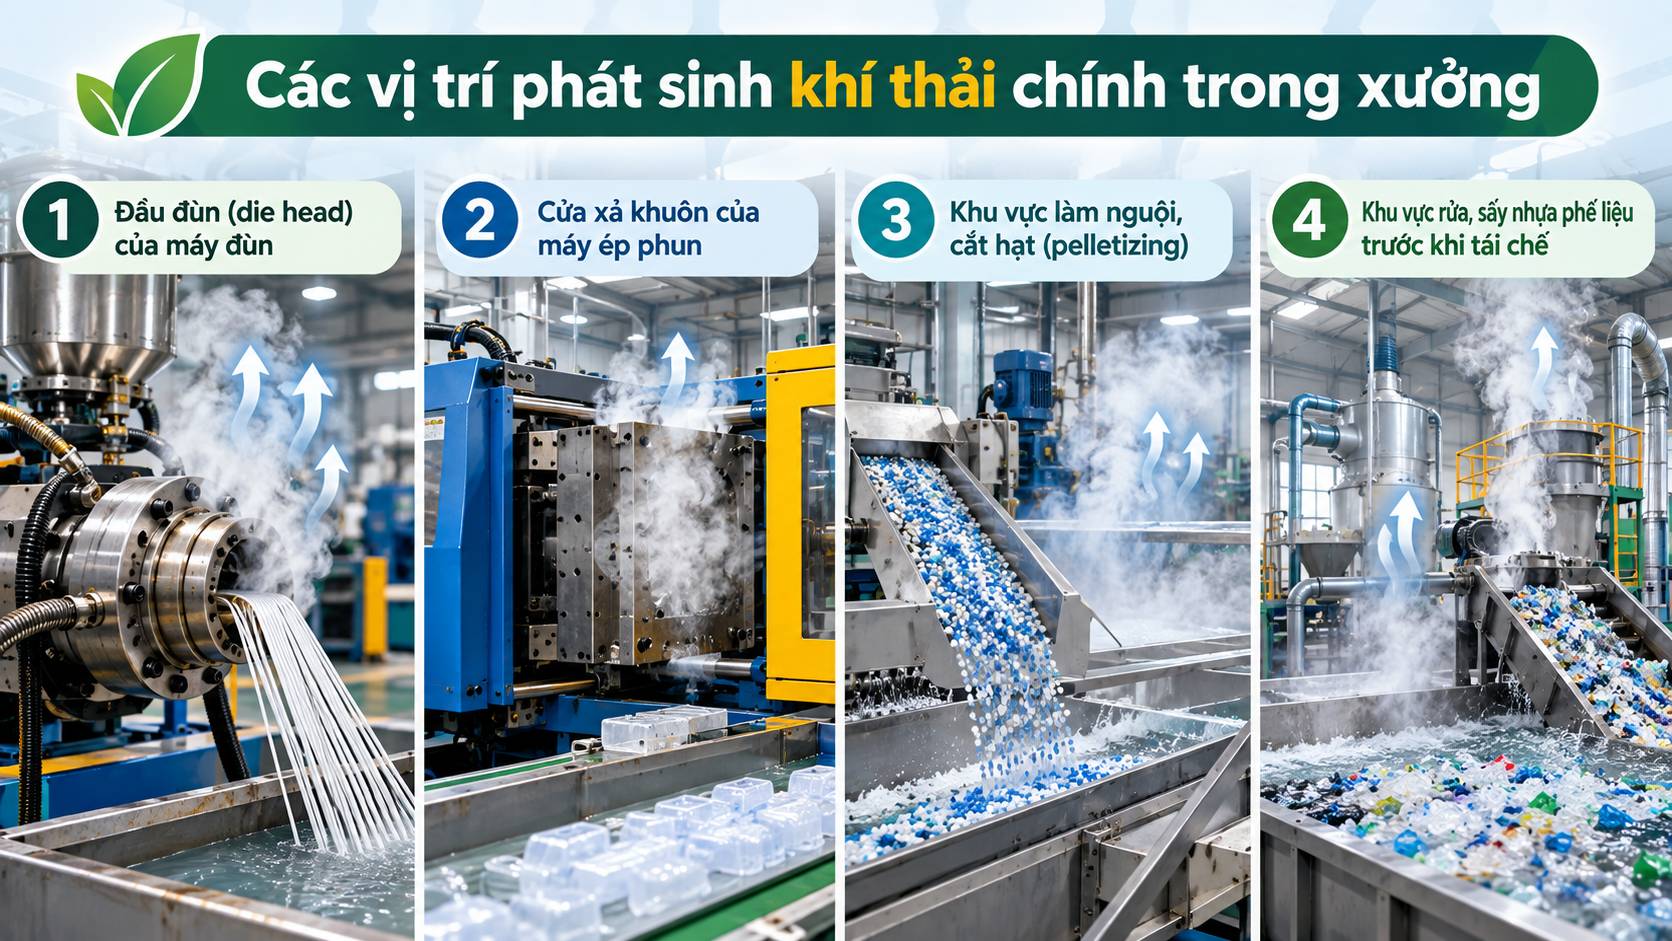
3.1. Đầu đùn (die head) của máy đùn
Đây là điểm phát thải liên tục và ổn định suốt ca sản xuất, do nhựa nóng chảy tiếp xúc trực tiếp với không khí ngay khi thoát ra khỏi khuôn đùn. Vì phát thải liên tục nên lưu lượng khí thải tại đây khá dễ đo đạc, dự đoán nhưng cũng đồng nghĩa nồng độ mùi khét tích lũy trong xưởng sẽ tăng dần nếu không có hệ thống hút riêng, đặc biệt ở các xưởng có nhiều dây chuyền đùn hoạt động song song.
3.2. Cửa xả khuôn của máy ép phun
Khác với máy đùn, khí thải tại đây phát sinh theo dạng “xung”: mỗi khi khuôn mở để lấy sản phẩm, một luồng khí nóng mang theo hơi nhựa và mùi khét thoát ra tức thời rồi ngưng lại cho đến chu kỳ ép tiếp theo. Đặc điểm phát thải không liên tục, biến động mạnh về lưu lượng trong thời gian ngắn khiến đây là vị trí khó kiểm soát nhất, nhiều hệ thống hút thiết kế cho nguồn phát thải ổn định thường không phản ứng kịp, dẫn đến mùi “lọt” ra khu vực làm việc ngay tại thời điểm khuôn mở.
3.3. Khu vực làm nguội, cắt hạt (pelletizing)
Sau khi nhựa nóng chảy được đùn thành sợi và làm nguội bằng nước hoặc khí, công đoạn cắt hạt tạo ra ma sát và nhiệt cục bộ, kèm theo hơi ẩm bốc lên từ bể làm nguội. Khu vực này thường phát sinh thêm bụi mịn từ hạt nhựa vụn trong quá trình cắt, cộng với mùi nhựa còn dư nhiệt. Nếu không có hệ thống hút bụi kết hợp, đây có thể trở thành điểm tích tụ bụi mịn đáng kể trong không khí xưởng.
3.4. Khu vực rửa, sấy nhựa phế liệu trước khi tái chế
Đây là vị trí đặc thù riêng của xưởng tái chế, không xuất hiện ở xưởng sản xuất nhựa nguyên sinh. Phế liệu nhựa đầu vào thường lẫn tạp chất hữu cơ (dầu mỡ, thực phẩm còn sót, nhãn mác, keo dán), khi qua công đoạn rửa và đặc biệt là sấy ở nhiệt độ cao, các tạp chất này bị phân hủy nhiệt và bốc hơi cùng lúc với hơi nước tạo ra hỗn hợp mùi hôi lẫn mùi khét khó chịu hơn nhiều so với chỉ riêng khí thải từ nhựa nóng chảy, đồng thời cũng là nguồn phát sinh VOCs phức tạp nhất trong toàn bộ dây chuyền tái chế.
Thành phần khí độc thường gặp trong xử lý khí thải ngành nhựa/tái chế nhựa
| Chất ô nhiễm | Nguồn phát sinh | Ảnh hưởng |
|---|---|---|
| VOCs (hợp chất hữu cơ bay hơi) | Nhựa PE, PP nóng chảy | Gây mùi khét, kích ứng hô hấp |
| Styrene | Nhựa PS, ABS | Ảnh hưởng thần kinh, gan |
| Formaldehyde | Phân hủy nhiệt polymer | Kích ứng mắt, mũi |
| HCl (hydro clorua) | Nhựa PVC | Ăn mòn, gây bỏng hô hấp |
| Bụi mịn PM2.5, PM10 | Khói ngưng tụ | Bệnh phổi, tim mạch |
Tiếp xúc lâu dài với hỗn hợp khí thải này khiến công nhân dễ mắc các bệnh về đường hô hấp, kích ứng da, đau đầu, chóng mặt. Đồng thời là nguyên nhân phổ biến khiến xưởng nhựa bị người dân xung quanh phản ánh lên cơ quan chức năng.
Hậu quả khi không xử lý khí thải đúng cách
1. Rủi ro pháp lý
Các cơ sở sản xuất, tái chế nhựa thuộc danh mục có nguy cơ gây ô nhiễm môi trường phải lắp đặt hệ thống xử lý khí thải đạt quy chuẩn kỹ thuật quốc gia về khí thải công nghiệp trước khi thải ra môi trường. Không đáp ứng yêu cầu này có thể dẫn đến xử phạt hành chính, thậm chí đình chỉ hoạt động.
2. Rủi ro sức khỏe và nhân sự

Môi trường làm việc nhiều mùi khét, khí độc kéo dài khiến công nhân dễ mắc bệnh nghề nghiệp, tỷ lệ nghỉ việc cao, khó tuyển dụng lao động mới.
3. Rủi ro uy tín thương hiệu
Một xưởng bị phản ánh về ô nhiễm khí thải có thể mất điểm khi làm việc với đối tác, chuỗi cung ứng quốc tế yêu cầu tiêu chuẩn môi trường khắt khe.
Các giải pháp xử lý khí thải ngành nhựa/tái chế nhựa hiện nay
1. Hệ thống hút và thu gom khí thải tại nguồn
Bước đầu tiên và quan trọng nhất là chụp hút cục bộ đặt ngay tại đầu đùn, cửa khuôn máy ép — nơi phát sinh khói, mùi khét nhiều nhất. Thu gom tại nguồn giúp ngăn khí thải phát tán ra toàn xưởng và tăng hiệu suất cho các thiết bị xử lý phía sau.
2. Lọc bụi sơ cấp
Khí thải sau khi thu gom cần qua lọc bụi (cyclone hoặc túi lọc) để loại bỏ hạt nhựa mịn, hơi ngưng tụ trước khi đưa vào công đoạn xử lý mùi chuyên sâu, giúp bảo vệ vật liệu lọc phía sau và kéo dài tuổi thọ hệ thống.
3. Hấp phụ than hoạt tính
Giải pháp phổ biến để xử lý mùi khét và VOCs nồng độ thấp đến trung bình, với diện tích bề mặt lớn giúp giữ lại các phân tử mùi hiệu quả, chi phí đầu tư hợp lý, dễ vận hành.
4. Oxy hóa nhiệt (RTO) cho xưởng quy mô lớn
Với lưu lượng khí thải lớn, nồng độ VOCs cao — thường gặp ở nhà máy tái chế nhựa công nghiệp — công nghệ oxy hóa nhiệt tái sinh đốt khí thải ở 750-850°C, phân hủy gần như hoàn toàn hợp chất hữu cơ, hiệu suất xử lý có thể đạt trên 95%.
5. Hấp thụ ướt trung hòa khí axit
Với khí thải chứa HCl (thường gặp khi tái chế nhựa PVC), tháp hấp thụ ướt dùng dung dịch kiềm để trung hòa khí axit là bước xử lý bắt buộc trước khi khử mùi.
6. Giải pháp trọn gói theo đặc thù: Hệ thống xử lý khí thải Dr.Air
Một điểm khó của khí thải ngành nhựa là đặc thù phát thải không đồng nhất: máy đùn phát thải liên tục, còn máy ép phun lại phát thải theo dạng “xung” mỗi khi khuôn mở khiến nhiều hệ thống xử lý thiết kế theo kiểu thông thường không đáp ứng kịp, dẫn đến mùi vẫn “lọt” ra ngoài dù đã đầu tư hệ thống.
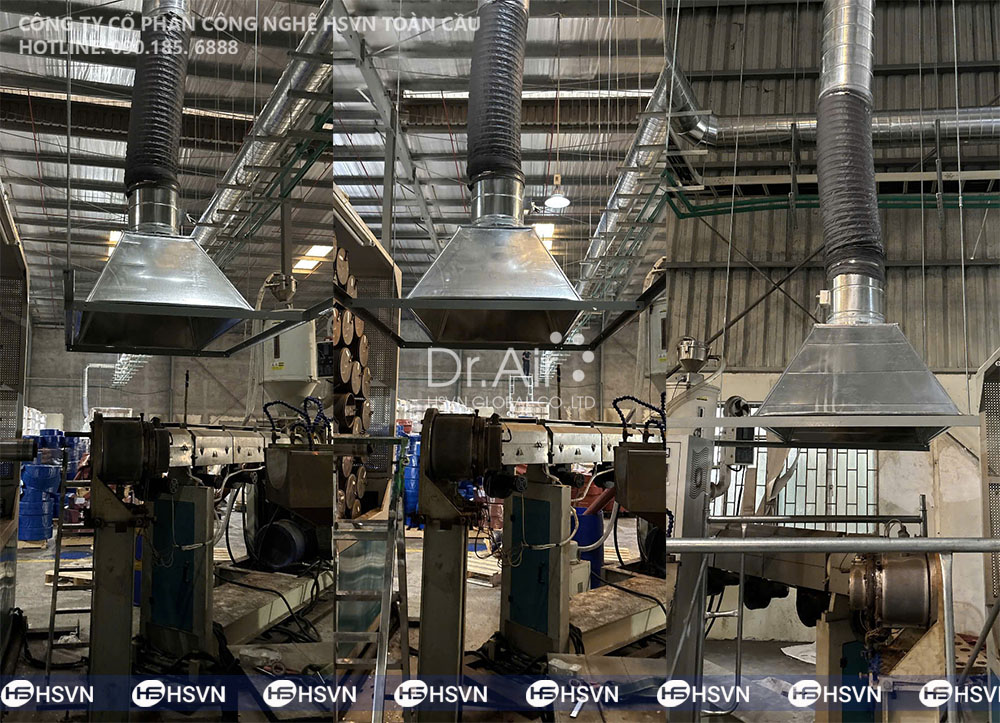
Đây là lý do các xưởng nhựa, cơ sở tái chế nhựa ngày càng ưu tiên các giải pháp được thiết kế riêng cho ngành, như hệ thống xử lý khí thải Dr.Air đang được triển khai tại nhiều xưởng nhựa. Hệ thống này kết hợp chụp hút thiết kế theo từng vị trí phát thải thực tế, module lọc bụi sơ cấp, vật liệu hấp phụ chuyên biệt cho khí thải nhựa và module trung hòa khí axit cho xưởng tái chế PVC giúp xử lý đồng thời cả nguồn phát thải liên tục lẫn dạng xung, thay vì chỉ áp dụng một công nghệ đơn lẻ như các giải pháp truyền thống.
Lưu ý khi lựa chọn đơn vị thi công hệ thống xử lý khí thải ngành nhựa/tái chế nhựa
- Kinh nghiệm thực tế với xử lý khí thải ngành nhựa/tái chế nhựa: Mỗi loại nhựa có đặc tính khí thải khác nhau, cần đơn vị hiểu rõ để thiết kế đúng công nghệ.
- Khảo sát, đo đạc thực tế trước khi thiết kế: Lưu lượng, nồng độ chất ô nhiễm, nhiệt độ khí thải cần được đo cụ thể tại xưởng.
- Cam kết đầu ra đạt quy chuẩn khí thải công nghiệp hiện hành.
- Hỗ trợ vận hành, bảo trì định kỳ sau lắp đặt để duy trì hiệu suất lâu dài.
- Hỗ trợ hồ sơ pháp lý, báo cáo quan trắc môi trường định kỳ.
Mùi khét, khí độc từ máy đùn, máy ép nhựa không phải là vấn đề “phải sống chung” trong ngành sản xuất, tái chế nhựa. Với sự kết hợp đúng đắn giữa chụp hút tại nguồn, lọc bụi, hấp thụ khí axit và xử lý mùi bằng than hoạt tính, oxy hóa nhiệt hay các giải pháp thiết kế chuyên biệt, doanh nghiệp hoàn toàn có thể xử lý triệt để khí thải, bảo vệ sức khỏe người lao động và đáp ứng quy chuẩn môi trường.

Nếu xưởng của bạn đang gặp vấn đề về mùi khét, khói, khí độc từ máy đùn, máy ép nhựa hoặc dây chuyền tái chế nhựa, hãy liên hệ xulykhoibep.com để được khảo sát thực tế và tư vấn giải pháp xử lý khí thải phù hợp nhất với đặc thù xưởng của bạn.
Câu hỏi thường gặp (FAQ)
1. Chi phí đầu tư hệ thống xử lý khí thải cho xưởng nhựa khoảng bao nhiêu?
– Chi phí phụ thuộc vào quy mô xưởng, lưu lượng khí thải, công nghệ áp dụng. Cần khảo sát thực tế để có báo giá chính xác.
2. Hệ thống xử lý khí thải có ảnh hưởng đến công suất sản xuất không?
– Không. Hệ thống được lắp đặt song song với dây chuyền sản xuất, không ảnh hưởng đến công suất máy đùn, máy ép hiện có.
3. Bao lâu cần thay vật liệu lọc/than hoạt tính một lần?
– Tùy tải lượng khí thải thực tế, thường từ 3-6 tháng/lần đối với xưởng quy mô trung bình.
4. Xưởng nhựa quy mô nhỏ có bắt buộc lắp hệ thống xử lý khí thải không?
– Có. Quy định bảo vệ môi trường áp dụng cho mọi cơ sở phát sinh khí thải ảnh hưởng đến môi trường và sức khỏe, không phân biệt quy mô, tuy nhiên mức đầu tư sẽ tương ứng với lưu lượng khí thải thực tế.
